

الخصائص الفنية: أداة الآلة هي هيكل GuideDay عمودي واحد. كلها عمود وقاعدة ومقعد انزلاق مصنوعون ...
See Details
 {:قبل}
تحمل المكونات الصغيرة ثقلًا كبيرًا في عملية التصنيع. وهي تظهر في الأدوات، والتجميعات الميكانيكية، والمعدات الإلكترونية، والأجهزة الطبية، وجميع أنواع المنتجات الدقيقة. قد تبدو هذه الأجزاء بسيطة للوهلة الأولى، لكن إنتاجها يتطلب في الواقع تحكمًا دقيقًا في الشكل والحجم والسطح النهائي والملاءمة. حتى الانحراف البسيط يمكن أن يؤدي إلى تعطيل كيفية اتصال أحد المكونات بأجزاء أخرى أو أداءه بمجرد استخدامه.
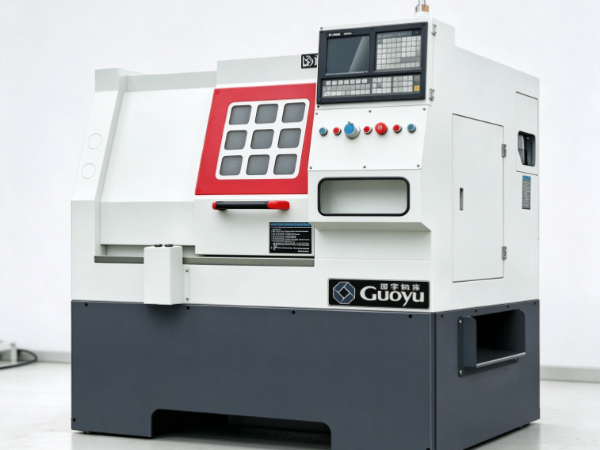
A مخرطة صغيرة عالية الدقة يتعامل مع مهام التحويل حيث يكون هذا النوع من المعالجة الدقيقة مهمًا حقًا. يناسب هيكلها المدمج قطع العمل الصغيرة بشكل جيد، بينما يساعد تصميمها الميكانيكي وعناصر التحكم في التشغيل في الحفاظ على نتائج متسقة بعد التشغيل. تقوم الآلة بتشكيل الأجزاء الأسطوانية، وإنشاء الأسطح المتدرجة، وتشكيل الأخاديد، وإنتاج ميزات أخرى من خلال القطع المتحكم فيه.
ومع ذلك، فإن حجم الماكينة وحده لا يحدد مدى ملاءمة الأجزاء الدقيقة، وهو أمر يستحق القول مقدمًا. وتتوقف النتيجة حقًا على عدة عوامل معًا - استقرار الماكينة، وأداء المغزل، وحالة الأداة، وإمساك قطعة العمل، وخصائص المواد، ومدى دقة التخطيط لكل عملية. إن التعامل مع هذه العناصر يساعد الشركات المصنعة على معرفة متى تناسب المخرطة الصغيرة عالية الدقة احتياجات الإنتاج الخاصة بهم.
تتطلب الأجزاء الدقيقة في كثير من الأحيان إزالة المواد بشكل محكم. قد تحمل قطعة العمل شكلًا جانبيًا ضيقًا، أو قطرًا صغيرًا، أو العديد من الميزات المتصلة التي يجب أن تتلاءم معًا بشكل صحيح. تدعم مخرطة صغيرة عالية الدقة هذا النوع من العمل من خلال إقران منطقة العمل المدمجة بحركة الأداة التي يتم التحكم فيها.
أثناء الدوران، تدور قطعة الشغل بينما تقوم أداة القطع بتجريد المواد من سطحها، متبعًا مسارًا مخططًا لتشكيل الجزء. إعتماداً على قطعة الشغل وطريقة القطع، يمكن أن ينتج هذا أجزاء أسطوانية، أكتاف، أخاديد، مستدقة، والكثير من الميزات الأخرى.
تعمل الآلة المدمجة أيضًا على تسهيل الوصول إلى قطع العمل الصغيرة. يمكن للمشغل التركيز بإحكام على منطقة القطع ومراقبة كيفية تفاعل الأداة مع المادة أثناء عملها. وهذا مفيد حقًا عندما يحمل أحد المكونات العديد من التفاصيل الدقيقة أو عندما تحتاج العملية إلى فحص متكرر على طول الطريق.
هناك ميزة حقيقية أخرى هنا أيضًا، وهي القدرة على تكرار عملية قائمة بشكل موثوق. بمجرد الاتصال بمسار الإعداد والأداة، يمكن تشغيل نفس تسلسل المعالجة عبر الأجزاء المماثلة. يؤدي هذا إلى تقليل الاختلاف بين المكونات، بشرط أن يظل الجهاز في حالة جيدة وأن يظل الإعداد ثابتًا.
ومع ذلك، لا يحتاج كل جزء صغير في الواقع إلى مخرطة عالية الدقة. غالبًا ما يمكن إنتاج المكونات البسيطة ذات التفاوتات الواسعة باستخدام معدات أخرى بالكامل. تكتسب المخرطة الصغيرة عالية الدقة مكانها عندما يتطلب التصميم أبعادًا ضيقة أو سطحًا نظيفًا أو توافقًا وثيقًا مع المكونات المتصلة.
يشكل استقرار الماكينة جودة الأجزاء الدقيقة بشكل مباشر. أثناء القطع، يحتاج كل من المغزل وقطعة العمل والأداة والهيكل الداعم إلى العمل معًا دون زحف حركة غير مرغوب فيها. حتى الاهتزاز الطفيف يمكن أن يترك علامات مرئية على السطح أو يتخلص من شكل ميزة صغيرة.
تحافظ الآلة المستقرة على تثبيت أداة القطع في المسار المقصود. وهذا مهم جدًا عند تدوير الأعمدة الضيقة، والمسامير الصغيرة، والبطانات، والمكونات الأخرى ذات المواد المحدودة المحيطة بمنطقة القطع. إذا تحركت قطعة العمل أو اهتزت في منتصف القطع، فقد ينحرف الجزء النهائي عن التصميم المقصود.
يغذي إطار الماكينة والمكونات الداخلية هذا الاستقرار. يقاوم الهيكل الصلب قوى القطع بشكل جيد، بينما تدعم الأجزاء المتحركة التي يتم صيانتها جيدًا الحركة التي يتم التحكم فيها طوال الوقت. تعتبر بيئة التثبيت مهمة أيضًا - يمكن أن تؤثر القاعدة غير المستوية أو المعدات القريبة التي تسبب الاهتزاز بشكل حقيقي على نتائج المعالجة.
لا يقتصر الاستقرار على بنية الآلة وحدها أيضًا. تلعب ظروف القطع ودعم قطع العمل أدوارًا حقيقية هنا. تميل الأداة الممتدة بعيدًا عن حاملها إلى الاهتزاز. يمكن لقطعة العمل النحيلة أن تنحني تحت ضغط القطع. يمكن لطريقة القطع غير المناسبة أن تولد قوة غير ضرورية وتؤثر على السطح النهائي بطرق يصعب التنبؤ بها.
يمكن للمصنعين تقليل هذه المخاطر من خلال إعداد الماكينة المناسب واختيار الأداة الصحيحة والفحص المنتظم. يجب عليهم أيضًا وزن شكل وطول كل قطعة عمل قبل أن يقرروا كيفية حملها وتصنيعها.
بالنسبة للأجزاء الدقيقة، تعد عملية التصنيع المستقرة أكثر أهمية بكثير من الاعتماد على حجم الماكينة أو مظهرها وحده. الهدف هو إبقاء الحركة تحت السيطرة طوال العملية بحيث يتبع كل قطع المسار الذي من المفترض أن يتبعه.
يقوم المغزل بتدوير قطعة العمل أثناء الدوران، ويشكل سلوكه مدى سلاسة حركة المادة عبر أداة القطع. إذا كان الدوران غير متساوٍ أو لم يتم الإمساك بقطعة العمل بشكل صحيح، فقد ينتهي الأمر بأداة القطع إلى إزالة المواد بشكل غير متسق.
بالنسبة للمكونات الصغيرة، فإن أداء المغزل مهم بشكل خاص لأنه حتى الاضطراب البسيط يمكن أن يترك علامة ملحوظة على الشكل النهائي. تميل الأجزاء ذات الأقطار الضيقة أو ميزات السطح الدقيقة إلى أن تكون حساسة للتغيرات في الدوران والتثبيت وضغط القطع.
تحتاج قطعة العمل أيضًا إلى التمركز والتأمين بشكل صحيح. يمكن أن تؤدي المحاذاة السيئة إلى دوران الجزء بعيدًا عن المركز، مما يؤدي إلى إزالة المواد بشكل غير متساوٍ. تؤدي قوة التثبيت المفرطة إلى خطر تشويه المواد الحساسة، في حين أن قوة التثبيت غير الكافية تسمح لقطعة العمل بالتحرك في منتصف القطع.
تتطلب قطع العمل المختلفة طرقًا مختلفة للإمساك بها. من السهل نسبياً تأمين المكون القصير والصلب. قد يحتاج الجزء الطويل النحيف إلى دعم إضافي لتقليل الانحناء. تتطلب المكونات ذات الجدران الرقيقة عناية خاصة، نظرًا لأن شكلها يمكن أن يتغير تحت الضغط بطرق لا تكون واضحة دائمًا مقدمًا.
حالة المغزل تستحق مكانًا في الصيانة الروتينية للماكينة. يمكن أن تشير الضوضاء أو الاهتزازات أو التحولات غير المعتادة في الدوران إلى أن الفحص قد تأخر. يساعد الحفاظ على المغزل والمكونات ذات الصلة في حالة جيدة في الحفاظ على عملية تصنيع يمكن التنبؤ بها بمرور الوقت.
عند تقييم مخرطة صغيرة عالية الدقة، يجب على المصنعين التفكير في أنواع الأجزاء التي يخططون لإنتاجها بالفعل. إن ترتيب المغزل، وخيارات الاحتفاظ بقطعة العمل، والتوافق مع المواد المقصودة، كلها تحدد ما إذا كانت الماكينة قادرة على تلبية متطلبات المهمة حقًا.
تقوم أداة القطع بتشكيل السطح والشكل الجانبي للمكون المُشكل بشكل مباشر. فهو يزيل المواد أثناء دوران قطعة العمل، لذا فإن حالتها وهندستها تحدد حقًا كيفية تطور المظهر الجانبي النهائي.
تساعد الأداة المناسبة على إنتاج حواف نظيفة وأسطح ناعمة. يمكن أن يترك الشخص غير المناسب علامات خشنة أو نتوءات أو تشوهًا غير مرغوب فيه. تميل هذه المشكلات إلى الظهور بشكل أكثر وضوحًا على المكونات الصغيرة، نظرًا لأن منطقة العمل ضيقة والميزات الدقيقة لا تترك مجالًا كبيرًا لتصحيح الأخطاء بعد وقوعها.
يعتمد اختيار الأداة على المادة وهندسة الأجزاء ونوع العملية المتاحة. إن الأداة التي تشكل المعدن الناعم بشكل جيد لن تتصرف بالضرورة بنفس الطريقة التي تقطع بها مادة أكثر صلابة. تحتاج الأداة أيضًا إلى مطابقة الميزة التي يتم إنتاجها - يمكن أن تتطلب الأخاديد والأكتاف والمقاطع الضيقة حواف قطع أو طرق مختلفة تمامًا.
يعد تآكل الأداة عاملاً آخر لا يمكن تجاهله. عندما تتآكل الحافة، فإنها تصبح أقل نظافة وتولد المزيد من الحرارة أو الضغط. يؤدي هذا إلى تغيير تشطيب السطح وتغيير كيفية تفاعل الأداة مع قطعة العمل بشكل عام. يساعد الفحص المنتظم على اكتشاف التآكل قبل أن يسبب مشاكل متكررة في الجودة.
إن إعداد الأداة لا يقل أهمية عن اختيار الأداة، بصراحة. تحتاج حافة القطع إلى الوضع الصحيح، ويجب أن تبقى الأداة ثابتة في مكانها. يؤدي تراكم الأداة المفرط إلى مزيد من الاهتزاز. يمكن أن تؤدي المحاذاة السيئة إلى تشويه الشكل الناتج وإنشاء ظروف قطع غير متساوية يصعب تتبعها.
بالنسبة للإنتاج المتكرر، تستحق حالة الأداة المراقبة المستمرة طوال العملية. يساعد استبدال أو تعديل الأداة البالية في الوقت المناسب في الحفاظ على الاتساق بين الأجزاء، كما يقلل من احتمال أن تحتاج الدفعة بأكملها إلى فحص إضافي أو إعادة صياغة.
من المؤكد أن مخرطة صغيرة عالية الدقة يمكن أن تدعم المعالجة التفصيلية، ولكن النتيجة النهائية تعود في الواقع إلى العلاقة بين الماكينة وأداة القطع وقطعة العمل معًا. تحتاج هذه العناصر إلى النظر فيها ككل بدلاً من التعامل معها كخيارات منفصلة يتم اتخاذها بشكل منفصل.
تستجيب المواد المختلفة للقطع بطرق مختلفة حقًا. يتم تصنيع بعض المعادن بسهولة وتنتج أسطحًا نظيفة في ظل ظروف مناسبة. والبعض الآخر يولد المزيد من الحرارة، أو يتآكل أدوات القطع بسرعة، أو يتشوه تحت الضغط. تشكل هذه الاختلافات اختيار الآلة والأداة وطريقة التصنيع منذ البداية.
غالبًا ما يخدم الألومنيوم المكونات خفيفة الوزن بشكل جيد. إنها تناسب عمليات الخراطة بشكل معقول، على الرغم من أن هندسة الأداة وظروف القطع لا تزال تشكل جودة السطح الذي يخرج. يظهر النحاس في التركيبات والموصلات والأجزاء الميكانيكية الصغيرة. يختلف سلوك التصنيع الخاص بها عن كل من الألومنيوم والفولاذ، لذلك قد تحتاج الأداة والعملية إلى التعديل وفقًا لذلك.
تخدم المكونات الفولاذية مجموعة واسعة من الأغراض الميكانيكية. تتلخص متطلبات التصنيع الخاصة بهم في نوع الفولاذ وحالته وشكل الجزء الذي يتم تصنيعه. تميل المواد الأكثر صلابة إلى فرض متطلبات أكبر على كل من أداة القطع وإعداد الماكينة.
يصبح السلوك المادي مهمًا بشكل خاص عندما يحمل الجزء جدرانًا رقيقة أو عمودًا ضيقًا أو حوافًا دقيقة. يمكن أن تؤدي قوى القطع إلى ثني قطعة العمل أو إعادة تشكيلها بشكل غير متوقع. إن المكون الذي يبدو جامدًا تمامًا قبل التصنيع يمكن أن يصبح مرنًا بشكل مدهش بمجرد أن تبدأ المادة في الخروج.
يجب على الشركات المصنعة أن تأخذ في الاعتبار المواد في مرحلة التصميم نفسها. إنهم بحاجة إلى فهم كيفية استجابتها للقطع، وكيف سيتم الاحتفاظ بها، وما إذا كان تسلسل المعالجة المخطط له قد يؤثر على شكلها على طول الطريق. يؤدي هذا إلى تجنب المشكلات التي يصعب تصحيحها حقًا بمجرد الانتهاء من تشكيل الجزء بالكامل.
اختيار المواد يشكل أيضًا السطح النهائي. يمكن أن تؤدي طريقة القطع نفسها إلى نتائج مختلفة تمامًا عبر معادن مختلفة. يجب اختيار حالة الأداة ودعم قطعة العمل وظروف القطع مع وضع المادة في الاعتبار.
تناسب المخرطة الصغيرة عالية الدقة الأجزاء الدقيقة عندما تتوافق قدراتها بشكل حقيقي مع تصميم المواد والمكونات الموجودة في متناول اليد. لا ينبغي أن يتم تقييم الجهاز بشكل منفصل عن العمل الفعلي الذي من المتوقع أن يؤديه.
تثبيت قطعة العمل يحافظ على المواد في موضعها أثناء المعالجة. قد يبدو الأمر كخطوة تحضيرية بسيطة، لكنه يشكل فعليًا الأبعاد النهائية وجودة السطح ومدى تكرار الجزء عبر الدفعة.
قد يكون من الصعب تأمين المكونات الصغيرة لأنها توفر مساحة اتصال محدودة للإمساك بها. إذا لم يتم تثبيت قطعة الشغل بقوة كافية، فقد تؤدي قوى القطع إلى تحريكها في منتصف التشغيل. ومع ذلك، قم بربطه بإحكام شديد، ويمكن أن تتشوه المادة - وهذا صحيح بشكل خاص عندما يحمل المكون جدرانًا رقيقة أو بنية دقيقة.
يجب أن تتناسب طريقة الإمساك مع شكل وحجم قطعة العمل الموجودة في متناول اليد. يتم تأمين مكون أسطواني قصير بسهولة كافية باستخدام ظرف أو كوليه مناسب. قد يحتاج الجزء الطويل إلى دعم إضافي للحفاظ على الانحناء تحت المراقبة. قد تتطلب المكونات ذات الأشكال غير المعتادة ترتيبًا مُعدًا خصيصًا لها.
المحاذاة الصحيحة لها نفس القدر من الأهمية. إذا لم يتم توسيط قطعة الشغل بشكل صحيح، فسينتهي الأمر بالأداة بإزالة المواد بشكل غير متساو. يمكن أن يؤدي ذلك إلى التخلص من القطر والتركيز والعلاقة بين الميزات المختلفة الموجودة في نفس الجزء.
يجب أيضًا أن يظل التثبيت ثابتًا عند إنتاج مجموعة من المكونات المماثلة. يمكن أن تؤدي التغييرات في كيفية وضع الجزء إلى حدوث تباين، حتى عندما تقوم الآلة بتشغيل نفس الحركة المبرمجة في كل مرة. يجعل الإعداد القابل للتكرار من السهل جدًا الاحتفاظ بتسلسل المعالجة المقصود عبر التشغيل بأكمله.
يجب على الشركات المصنعة فحص أسطح التلامس وإمساك المكونات بانتظام بحثًا عن الأوساخ أو التلف أو التآكل. يمكن للجزيئات الصغيرة العالقة بين قطعة العمل وسطح التثبيت أن تتخلص من موضعها. يمكن أن تؤدي مكونات التثبيت البالية أيضًا إلى تقليل الإمساك أو جعل المحاذاة أقل قابلية للتنبؤ بها مما ينبغي.
الهدف طوال الوقت هو دعم قطعة العمل دون تراكم الضغط غير الضروري. يتيح التثبيت المناسب لأداة القطع إزالة المواد بينما يظل الجزء ثابتًا بالفعل - وهو أمر مهم بشكل خاص عند معالجة الأعمدة الصغيرة والدبابيس والأكمام والمكونات الأخرى التي تعتمد على المحاذاة الدقيقة للعمل بشكل صحيح.
تعتمد الآلة المناسبة حقًا على الأجزاء التي يتم إنتاجها، والمواد المستخدمة، وسير عمل الإنتاج المتوقع. قد تحمل الآلة المصممة للدبابيس المعدنية القصيرة متطلبات مختلفة عن تلك المخصصة للأعمدة الطويلة أو المكونات المحملة بميزات تفصيلية.
يمكن للمصنعين البدء بالتنقيب في رسومات الأجزاء بأنفسهم. يساعد الشكل العام والأبعاد الحرجة ومتطلبات السطح والعلاقة بين الميزات في تحديد مهام المعالجة الفعلية المطروحة. توفر هذه المعلومات أساسًا عمليًا لمقارنة الأجهزة المتوفرة جنبًا إلى جنب.
هناك عدة عوامل تستحق الاهتمام الحقيقي أثناء الاختيار:
قدرة الشغل — تحتاج الآلة إلى استيعاب القطر والطول والشكل العام للمكونات المقصودة.
أداء المغزل - يحتاج التدوير إلى دعم عمليات القطع التي يتطلبها تصميم المواد والأجزاء فعليًا.
ترتيب الأداة - يجب أن تسمح الماكينة لأدوات القطع المطلوبة بالوصول إلى الأسطح ذات الصلة دون أي مشكلات غير ضرورية في الإعداد.
نظام التحكم — يجب أن تدعم أدوات التحكم تسلسل المعالجة المقصود وتسمح للمشغلين بإدارة العملية بوضوح طوال الوقت.
عقد الشغل - يجب أن تتناسب خيارات الظغطات والأطواق والدعم المتاحة مع حجم وشكل الأجزاء المعنية.
الوصول إلى الصيانة — يجب أن تظل المكونات التي تحتاج إلى فحص أو ضبط روتيني متاحة للخدمة بشكل حقيقي.
متطلبات الورشة — يجب أن تتناسب الآلة مع المساحة المتوفرة وبيئة العمل التي ستعيش فيها.
يجب على الشركات المصنعة أيضًا تقييم ما إذا كانت الآلة قادرة على التعامل مع مجموعة كاملة من العمليات المخططة. تحتاج بعض المكونات إلى دوران أساسي فقط؛ ويدعو البعض الآخر إلى المواجهة أو الحز أو الخيط أو إجراء عدة تغييرات في موضع الأداة على طول الطريق. تستحق الميزات المطلوبة التحقق منها قبل تحديد أي جهاز فعليًا.
سهولة الإعداد هي نقطة عملية أخرى تستحق الوزن. عندما تنتج ورشة العمل أجزاء مختلفة بكميات صغيرة، غالبًا ما يحتاج المشغلون إلى تبديل الأدوات وترتيبات العمل وبرامج التشغيل بشكل منتظم إلى حد ما. تساعد عملية الإعداد الواضحة على تقليل التأخيرات التي يمكن تجنبها وتجعل إدارة الإنتاج أسهل حقًا يومًا بعد يوم.
يجب أن يعكس قرار الشراء احتياجات التصنيع الفعلية وليس حجم الماكينة وحده. من المؤكد أن الآلة المدمجة قد تناسب ورشة عمل ذات مساحة محدودة، ولكن قدرتها على العمل ووظائف التشغيل لا تزال بحاجة إلى التوافق مع الأجزاء التي ستنتجها بالفعل.
تعتمد المعالجة المتسقة على حالة المعدات ومدى دقة إدارة العملية بشكل عام. حتى الآلة المناسبة حقًا يمكن أن تنتج نتائج متغيرة إذا تآكلت الأدوات، أو تم تثبيت قطع العمل بشكل مختلف أثناء التشغيل، أو تسللت الصيانة عبر الشقوق.
يساعد إجراء الإعداد الواضح المشغلين على إعداد الماكينة بنفس الطريقة في كل مرة. يمكن أن يغطي تحديد موضع الأداة، ومحاذاة قطع العمل، وترتيبات الإمساك، وتسلسل عمليات التشغيل الآلي. عندما يتم توثيق هذه الخطوات بشكل صحيح، يكون لدى المشغلين شيء ملموس للتحقق من الإعداد وفقًا له.
يجب أن يتم الفحص أثناء الإنتاج، وليس فقط بعد الانتهاء من كل جزء بالفعل. يمكن أن يؤدي فحص المكونات المحددة على طول الطريق إلى الكشف عن التحولات في الأبعاد أو مظهر السطح أو الملاءمة قبل انتشارها. إذا ظهرت مشكلة، يمكن للمشغل البحث في سببها قبل أن تؤثر على المزيد من الأجزاء في المستقبل.
يجب أن تتناسب طرق القياس مع المكون الموجود. يتم فحص الأبعاد الخارجية البسيطة بشكل جيد باستخدام أدوات القياس القياسية، في حين أن الميزات الأصغر أو العلاقات الأكثر تعقيدًا قد تتطلب طرق فحص أخرى تمامًا. النقطة الحقيقية هي استخدام طريقة يمكنها بالفعل تقييم الميزة التي يتم التحكم فيها.
تدعم صيانة الماكينة إمكانية التكرار أيضًا. يساعد تنظيف منطقة العمل، وفحص المكونات المتحركة، ومراقبة سلوك عمود الدوران، وفحص حاملات الأدوات، في تحديد الظروف التي قد تؤثر على المعالجة قبل أن تسبب مشاكل. يجب أن تتبع الصيانة تعليمات الآلة الخاصة جنبًا إلى جنب مع احتياجات بيئة الإنتاج التي تعمل فيها.
يجب على المشغلين البقاء في حالة تأهب للتغيرات أثناء القطع نفسه. يمكن أن يشير الاهتزاز غير المتوقع أو الضوضاء غير العادية أو سوء تشطيب السطح أو تكوين الرقاقة غير المتناسق إلى أن العملية بحاجة إلى الاهتمام. لا ترجع هذه العلامات دائمًا إلى نفس السبب، لذا فإن إعداد الماكينة والأداة والمواد وقطعة العمل يستحق التحقق معًا بدلاً من عزله.
يمكن لتخطيط الإنتاج أن يحدث فرقًا حقيقيًا هنا أيضًا. إن تجميع الأجزاء المتشابهة معًا يقلل من تغييرات الإعداد، بينما يحافظ على تنظيم الأدوات ومعدات العمل مما يجعل الإعداد أسهل بكثير. بالنسبة لورش العمل التي تنتج مكونات مخصصة، يمكن لسجل الإعدادات الناجحة أيضًا أن يؤتي ثماره عندما تعود وظائف مماثلة لاحقًا.
تتطلب معالجة الأجزاء الدقيقة الاهتمام حقًا طوال العملية برمتها. تقوم الماكينة بإنشاء حركة القطع، بالتأكيد، ولكن المشغلين والأدوات وعقد العمل والفحص والصيانة كلها تغذي النتيجة النهائية معًا. تناسب المخرطة الصغيرة عالية الدقة هذا النوع من العمل عندما يتوافق تصميمها وإمكانيات تشغيلها مع ما تتطلبه الأجزاء التي يتم تصنيعها فعليًا.

الخصائص الفنية: أداة الآلة هي هيكل GuideDay عمودي واحد. كلها عمود وقاعدة ومقعد انزلاق مصنوعون ...
See Details
الخصائص الفنية: الأداة الآلية ذات دقة عالية ، ويدعم المغزل عن طريق محمل كرة مزدوج عالية الدقة ...
See Details
الخصائص الفنية: جميع المخارط يتم إلقاؤها بشكل متكامل مع 250 مادة لضمان صلابة المعالجة وسلامة أ...
See Details
الخصائص الفنية: استنادًا إلى التكنولوجيا المتقدمة الدولية ، يتمتع تصميم أداة الآلة هذه بخص...
See Details
الخصائص الفنية: تتبنى أداة الآلية CNC للأسرة المائلة ببرج المؤازرة الهيدروليكية العالية المنزل...
See Details
الخصائص الفنية: استنادًا إلى التكنولوجيا المتقدمة الدولية ، يتمتع تصميم أداة الآلة هذه بخصائص ...
See Details
الخصائص الفنية: الأداة الآلية ذات دقة عالية ، ويدعم المغزل عن طريق محمل كرة مزدوج عالية الدقة ...
See Details
نحن نفخر بتقديم مخرطة CJK-0660 Custom Precision Line Precision CNC ، وهو حل قوي ومتعدد الاستخداما...
See Detailsسيوجهك فريق الخبراء الرقميين والأعمال إلى الاتجاه الصحيح.
لنتحدث
يعتمد Zhejiang Guoyu CNC Machine Tool Co. ، Ltd. على التجربة الغنية والتكنولوجيا المهنية والأساليب المتقدمة لضمان جودة منتجاتها ، حتى يتمكن العملاء من الاستمتاع بخدمة أكثر احترافية ومدروسة.
 [email protected]
 +86-576-82879226
 منطقة Xialiang Industrial ، مقاطعة Luqiao ، مدينة Taizhou ، مقاطعة تشجيانغ ، الصين
حقوق الطبع والنشر © Zhejiang Guoyu CNC Machine Tool Co. ، Ltd. جميع الحقوق محفوظة.
