

الخصائص الفنية: الأداة الآلية ذات دقة عالية ، ويدعم المغزل عن طريق محمل كرة مزدوج عالية الدقة ...
See Details
 {:قبل}
تظهر الأجزاء المعدنية في كل ركن من أركان التصنيع الحديث تقريبًا. وهي تشكل الأعمدة داخل الآلات، والتجهيزات في أنظمة السباكة، والموصلات في المعدات الصناعية، والمكونات الدوارة الموجودة في عدد لا يحصى من المنتجات الميكانيكية. قد تبدو هذه الأجزاء بسيطة من الخارج، لكن إنتاجها يتطلب في الواقع تحكمًا دقيقًا في الشكل والحجم وحالة السطح في كل خطوة على الطريق.
A مخرطة CNC للمعادن يساعد المصنعين على إنشاء هذه المكونات من خلال عملية تحويل يتم التحكم فيها. يرمز CNC إلى التحكم الرقمي بالكمبيوتر - تتبع الآلة التعليمات المبرمجة لتنسيق حركة أداة القطع مع دوران قطعة العمل. أثناء دوران المعدن، تقوم أداة القطع بإزالة المواد من المناطق المحددة حتى يصل الجزء إلى الشكل المطلوب.
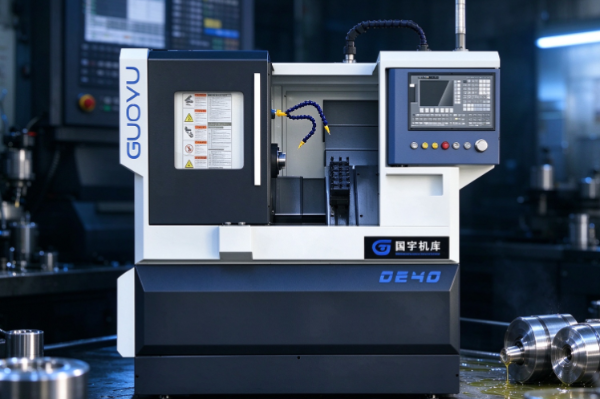
على عكس الخراطة اليدوية، تسمح المعالجة باستخدام الحاسب الآلي بتخطيط العديد من الحركات وتكرارها من خلال عملية يتم التحكم فيها بواسطة الكمبيوتر. وهذا ما يجعل المعدات مناسبة تمامًا لإنتاج الأجزاء الأسطوانية، والمكونات الملولبة، والأعمدة المتدرجة، والبطانات، والأشكال الأخرى التي تتطلب عمليات الخراطة بشكل خاص.
مبدأ العمل بسيط إلى حد ما على الورق، ولكن العملية الفعلية تمر عبر عدة مراحل مترابطة. تحتاج قطعة العمل إلى التأمين، ويجب أن تتبع أداة القطع المسار المقصود، ويحتاج المشغل إلى التأكد من أن ظروف المواد والتصنيع تناسب الجزء بشكل حقيقي. إن فهم كيفية عمل هذه القطع معًا يقطع شوطًا طويلًا نحو شرح سبب استخدام مخارط CNC على نطاق واسع في تشغيل المعادن.
مخرطة CNC هي أداة آلية تقوم بتشكيل المعدن عن طريق تدوير قطعة العمل مقابل أداة القطع. يتم تثبيت قطعة العمل بواسطة جهاز التثبيت بينما تتحرك أداة القطع على طول المسار المخطط، مما يؤدي إلى إزالة المواد غير المرغوب فيها أثناء تحركها.
هذه العملية تسمى تحول الاسم. إنها مفيدة بشكل خاص للمكونات ذات الميزات المستديرة أو الأسطوانية. اعتمادًا على تصميم الماكينة وأدواتها، يمكن لمخرطة CNC أيضًا التعامل مع عمليات مثل المواجهة، والحز، واللولبة، والحفر.
الغرض الرئيسي للآلة هو إنتاج مكون يتوافق مع تصميم محدد - سواء كان هذا التصميم يتطلب قطرًا خارجيًا معينًا، أو طرفًا مسطحًا، أو أخدودًا ضيقًا، أو قسمًا ملولبًا، أو عدة أسطح أسطوانية متصلة.
تحتوي مخرطة CNC النموذجية على العديد من المكونات الرئيسية.
| مكون | الوظيفة الرئيسية |
|---|---|
| سرير الآلة | يدعم مكونات الآلة الرئيسية ويوجه حركتها |
| المغزل | يقوم بتدوير قطعة العمل أثناء المعالجة |
| تشاك أو جهاز لقط | يحمل قطعة العمل بشكل آمن |
| أداة القطع | يزيل المواد من الشغل |
| حامل الأداة أو البرج | يحمل ويضع أدوات القطع |
| نظام التحكم | يفسر التعليمات المبرمجة وينسق حركات الآلة |
| نظام القيادة | يحرك المغزل ومحاور الآلة |
| الضميمة | يساعد على احتواء الرقائق وسوائل القطع أثناء التشغيل |
تلعب كل قطعة دورًا مختلفًا، لكن الآلة تعتمد حقًا على مدى جودة التنسيق معًا. يوفر المغزل الدوران، وجهاز التثبيت يحافظ على قطعة العمل في موضعها، وتقوم أداة القطع بنحت الميزات المطلوبة. يربط نظام التحكم هذه الإجراءات معًا وفقًا لبرنامج المعالجة الذي يعمل تحتها جميعًا.
تتعامل مخارط CNC عادةً مع الفولاذ والألومنيوم والفولاذ المقاوم للصدأ والنحاس والمعادن الأخرى القابلة للتشكيل. تعتمد طريقة القطع التي تناسب المهمة فعليًا على خصائص المادة، وهندسة الجزء، وحالة السطح الذي يتم مطاردته.
تبدأ عملية الدوران عندما تقوم الآلة بتثبيت قطعة العمل المعدنية وتدويرها حول محورها المركزي. تقوم أداة القطع بعد ذلك بالاتصال بالسطح الدوار وتزيل المواد أثناء تحركها عبره.
تصور شريطًا معدنيًا مستديرًا يحتاج إلى أن يصبح عمودًا بأقطار مختلفة. يبدأ الشريط الأصلي بسُمك أكبر مما يتطلبه المكون النهائي. تقوم أداة القطع بإزالة المواد من الأقسام المحددة، تاركة الشكل المطلوب خلفها بمجرد الانتهاء من ذلك.
تنقسم عملية التحويل الأساسية إلى ثلاثة إجراءات رئيسية.
دوران الشغل
يقوم المغزل بتدوير قطعة العمل بينما يقوم جهاز التثبيت بتثبيتها في موضعها. إن الدوران المستقر له أهمية كبيرة هنا، حيث أن الحركة أو التثبيت الضعيف يمكن أن يؤدي إلى التخلص من نتيجة المعالجة بالكامل.
حركة الأداة
تتحرك أداة القطع باتجاه قطعة العمل أو على طولها. يتحكم اتجاه واحد في مدى عمق قطع الأداة في السطح؛ آخر يتحكم في طول المنطقة التي يتم تشكيلها بالفعل.
إزالة المواد
عندما تتلامس الأداة مع المعدن، تتقشر قطع صغيرة من المادة بعيدًا عن قطعة العمل. تعمل حركات الأداة المتكررة على بناء القطر والطول وشكل السطح المطلوب تدريجيًا.
العمليات المختلفة تخلق ميزات مختلفة. تواجه تنتج سطح نهاية مسطحة. يؤدي الدوران المستقيم إلى تقليص القطر الخارجي. يحفر الحز قناة ضيقة، بينما يشكل الخيط شكلًا حلزونيًا يسمح للأجزاء بالتفاعل مع الخيوط المتطابقة.
يمكن لمخرطة CNC أن تعمل من خلال العديد من هذه العمليات ضمن إعداد واحد، بشرط أن تدعمها الماكينة والأدوات. وهذا يقلل من الحاجة إلى نقل قطعة العمل بين الآلات المنفصلة.
لا تقتصر العملية على إزالة أكبر قدر ممكن من المواد أيضًا. يجب أن يتوافق مسار الأداة مع التصميم، ويجب أن تتناسب ظروف القطع مع المعدن الذي يتم العمل عليه. يمكن أن تؤدي قوى القطع المفرطة، أو الأدوات غير المناسبة، أو إمساك العمل غير المستقر إلى التخلص من الأبعاد السطحية والنهائية.
نظام التحكم هو في الواقع ما يميز مخرطة CNC عن المخرطة التقليدية التي يتم تشغيلها يدويًا. بدلاً من الاعتماد بشكل كامل على المشغل لتوجيه كل حركة يدويًا، تتبع آلة CNC برنامجًا يوضح عمليات المعالجة مسبقًا.
يحتوي هذا البرنامج على تعليمات لتدوير المغزل، وحركة الأداة، وعمليات القطع، ووظائف الآلة الأخرى. يقوم نظام التحكم بتفسير هذه التعليمات وتنسيق الحركات ذات الصلة وفقًا لذلك.
تبدأ العملية عادةً بتصميم جزء رقمي أو رسم هندسي. يكتشف المبرمج كيفية تشكيل المكون ويحدد مسارات الأداة. يتم بعد ذلك تحويل هذه التعليمات إلى برنامج يمكن قراءته آليًا ويمكن للمخرطة تشغيله بالفعل.
أثناء التشغيل، يقوم نظام التحكم بتوجيه محاور الماكينة ومغزلها وفقًا لهذا التسلسل المبرمج. تتبع أداة القطع المسار المخطط، مما يؤدي إلى إزالة المواد من المناطق المقصودة أثناء سيرها.
وهذا يجعل من الممكن إنتاج أجزاء ذات ميزات متصلة متعددة دون توجيه كل قطعة يدويًا. كما أنه يتيح للمصنعين تكرار نفس تسلسل المعالجة بشكل موثوق عند إنتاج مجموعة من المكونات المماثلة.
ومع ذلك، فإن التحكم بالكمبيوتر لا يلغي الحاجة إلى التحضير الدقيق. يحتاج البرنامج إلى مطابقة قطعة العمل الفعلية وترتيب الأداة وإعداد الماكينة تمامًا. يمكن أن تؤدي التعليمات غير الصحيحة إلى إرسال الأداة إلى مكان خاطئ أو الانتقال إلى منطقة لا ينبغي أن تلمسها.
يحتاج موضع الأداة إلى التثبيت بشكل صحيح أيضًا. تحتاج الآلة إلى معرفة المكان الفعلي لقطعة العمل وكيفية ارتباط أداة القطع بالنقاط المرجعية للمكون. تتيح هذه الإعدادات للحركات المبرمجة أن تتماشى مع هندسة الجزء المقصود.
يظل المشغلون مسؤولين عن التحقق من الإعداد ومراجعة البرنامج ومراقبة عملية المعالجة طوال الوقت. من المؤكد أن نظام التحكم يوجه الحركات، لكن جودة النتيجة لا تزال تعتمد على التخطيط والتنفيذ المناسبين على الجانب البشري.
تختلف وظائف التصنيع الفردية قليلاً، لكن العديد من عمليات مخرطة CNC تتبع سير عمل مشابهًا إلى حد كبير. تقوم كل مرحلة بإعداد الآلة أو قطعة العمل لأي شيء يأتي بعد ذلك.
إعداد الشغل
تبدأ العملية بمادة خام مناسبة - قضيب معدني، أو قطعة فارغة مُجهزة، أو مكون مُشكل جزئيًا. تحتاج المادة إلى مخزون كافٍ في متناول اليد للسماح بتشكيل الميزات المطلوبة فعليًا.
يقوم المشغل بفحص حالة قطعة العمل والتأكد من ملاءمتها للعملية المخطط لها. يمكن أن تؤدي عيوب المواد أو الأبعاد غير المناسبة أو ظروف السطح السيئة إلى حدوث صداع حقيقي في المستقبل.
عقد العمل وإعداد الأداة
يتم تأمين قطعة العمل في ظرف أو أي جهاز تثبيت مناسب آخر. يتم تثبيت أدوات القطع في حاملاتها، ويتم تحديد مواقعها داخل نظام التحكم في الماكينة.
التثبيت المناسب مهم لأن قطعة العمل يجب أن تظل مستقرة أثناء الدوران والقطع. يحتاج الإعداد أيضًا إلى السماح لأداة القطع بالوصول فعليًا إلى المناطق التي تحتاج إلى المعالجة الآلية.
إعداد البرنامج
يحدد برنامج التشغيل الآلي حركات الأداة وترتيب العمليات التي تتم. ويحتاج إلى مراعاة شكل المكونات وهندسة الأداة والمواد وقدرات الماكينة في وقت واحد.
قبل بدء الإنتاج، يستحق البرنامج والإعداد فحصًا للإبلاغ عن الاصطدامات المحتملة أو الحركات غير الصحيحة قبل أن تسبب ضررًا حقيقيًا.
القطع والتشكيل
تقوم الآلة بتنفيذ العمليات المبرمجة هنا. تقوم أداة القطع بإزالة المواد لبناء الأسطح والميزات المطلوبة.
اعتمادًا على المكون، قد يتضمن ذلك عدة تمريرات وأدوات مختلفة تمامًا. يراقب المشغل الضوضاء غير العادية، أو الاهتزاز، أو تلف الأداة، أو تكوين الرقائق بشكل غير متوقع طوال الوقت.
التفتيش
يتم فحص الجزء النهائي مقابل الرسم أو المواصفات. قد يشمل الفحص قياس الأقطار، وفحص الأطوال، وفحص الخيوط، ومراجعة حالة السطح.
إذا فقد أحد الأجزاء أبعاده المطلوبة، فقد يعود السبب إلى تآكل الأداة، أو الإعداد غير الصحيح، أو اختلاف المواد، أو أخطاء البرنامج. يساعد تحديد السبب الفعلي في منع انتشار المشكلة نفسها إلى أجزاء لاحقة.
تشكل هذه المراحل عملية متصلة بشكل حقيقي. يمكن أن تؤثر المشكلات أثناء إعداد المواد أو العمل على عملية القطع، بينما تميل الأخطاء في التصنيع إلى الظهور أثناء الفحص أسفل الخط.
تنتج مخارط CNC عادةً مكونات مبنية على أشكال دورانية. تمتد تطبيقاتها من القطع الأسطوانية البسيطة إلى الأجزاء التي تحمل عدة أقطار أو أخاديد أو ثقوب أو أقسام ملولبة.
مهاوي ودبابيس
غالبًا ما تحمل الأعمدة والدبابيس أسطحًا مستديرة وأكتافًا وتغيرات في القطر. يقوم الدوران ببناء هذه الميزات مع الحفاظ على العلاقة بين الأقسام المختلفة للجزء سليمة.
مكونات مترابطة
يمكن تصنيع بعض البراغي والمسامير والأجزاء الملولبة الأخرى على مخارط CNC المجهزة لقطع الخيوط. يجب أن يتطابق الخيط مع الاتصال المقصود وأي شيء يتطلبه تصميم المكون فعليًا.
البطانات والأكمام
غالبًا ما تحمل هذه المكونات أسطحًا خارجية أسطوانية بجانب الفتحات الداخلية. يمكن لمخارط CNC المناسبة أن تدير الجزء الخارجي وتتعامل مع عمليات التشغيل الداخلية المدعومة أيضًا.
الشفاه والتجهيزات
تحتوي الكثير من التركيبات على جوانب مستديرة أو أسطح متدرجة أو أخاديد. تنتج الخراطة هذه الميزات للاستخدام عبر أنظمة الأنابيب والآلات والتجمعات الصناعية.
مكونات معدنية مخصصة
غالبًا ما يلجأ المصنعون إلى مخارط CNC للأجزاء المتخصصة المصممة لمعدات أو تجميعات معينة. تتوقف خطة التصنيع على هندسة المكونات والمواد المطلوبة.
تجدر الإشارة إلى أنه ليس كل جزء معدني مناسبًا للخراطة. غالبًا ما تحتاج المكونات ذات الأسطح المسطحة المعقدة، أو الجيوب العميقة، أو الميزات المنتشرة عبر عدة جوانب إلى الطحن أو عملية أخرى بدلاً من ذلك. تنتهي بعض الوظائف بالجمع بين الخراطة والطحن لاستكمال التصميم الكامل.
الاعتبار الحقيقي هنا هو شكل المكون. يتألق الخراطة باستخدام الحاسب الآلي بشكل خاص عندما تقوم الميزات الرئيسية للجزء بترتيب نفسها حول محور مركزي.
لا يمكن لمخرطة CNC أن تتبع برنامجها بدقة إلا عندما تعمل الماكينة والأدوات والمواد والإعداد معًا بشكل صحيح. هناك عدة عوامل تشكل جودة واتساق الجزء النهائي.
خصائص المواد
تتصرف المعادن المختلفة بشكل مختلف تمامًا تحت أداة القطع. بعضها ينتج رقائق طويلة. البعض الآخر ينقسم إلى أجزاء أقصر. بعض الآلات بسهولة؛ يضع البعض الآخر متطلبات أكبر بكثير على أداة القطع نفسها.
اختيار أداة أشكال المواد، وظروف القطع، والتحكم في الرقاقة، وحالة السطح النهائي بشكل عام.
حالة أداة القطع
يمكن للأداة البالية أو التالفة أن تترك أسطحًا خشنة، أو تغير الأبعاد، أو تنتج نتائج غير متناسقة. يميل تآكل الأدوات إلى التطور تدريجيًا، وهذا هو بالضبط سبب أهمية الفحص المنتظم.
يجب أن تتناسب الأداة أيضًا مع المواد والتشغيل في متناول اليد. قد يكون أداء الأداة المصممة لنوع واحد من المعدن سيئًا على نوع آخر تمامًا.
لقط الشغل
يجب أن تظل قطعة العمل آمنة أثناء التدوير والقطع. يؤدي التثبيت الضعيف إلى حدوث حركة أو اهتزاز أو تشوه غير مرغوب فيه في العملية.
قد تحتاج الأجزاء الطويلة أو النحيلة إلى دعم إضافي، لأنها يمكن أن تنحني تحت قوى القطع بخلاف ذلك. يجب أن تعكس طريقة الإمساك شكل وصلابة كل ما يتم العمل عليه.
حالة الآلة
تحدد الحالة الميكانيكية للآلة مدى سلاسة تحرك مكوناتها فعليًا. يمكن أن تؤدي الأدلة البالية أو المحاذاة السيئة أو مشاكل المغزل إلى تقويض استقرار المعالجة.
تساعد الصيانة الدورية في اكتشاف المشكلات قبل أن تنتشر عبر مجموعة أكبر من الأجزاء.
دقة البرنامج والإعداد
يحتاج البرنامج إلى وصف مسار الأداة المقصود بدقة، ويجب أن يتطابق إعداد الجهاز مع هذا البرنامج بشكل وثيق. يمكن أن تؤدي مواضع الأدوات غير الصحيحة، أو مراجع قطع العمل، أو تعليمات التشغيل الآلي إلى أخطاء في الأبعاد أو تصادمات تامة.
إدارة الرقائق والحرارة
القطع يولد الحرارة والرقائق المعدنية. إذا تراكمت الرقائق حول منطقة القطع، فقد تتداخل مع المعالجة الآلية أو تلحق الضرر بالسطح تمامًا. تساعد ممارسات إزالة الرقائق والتبريد المناسبة في الحفاظ على استقرار ظروف التشغيل طوال الوقت.
وترتبط هذه العوامل ببعضها البعض في الممارسة العملية. يمكن لأداة القطع المناسبة أن تنتج نتائج سيئة إذا لم يتم تثبيت قطعة العمل بشكل صحيح. وبالمثل، لا يمكن لبرنامج مُعد جيدًا أن يعوض الأدوات التالفة أو المواد الخام غير المناسبة.
تقوم كل من المخارط CNC والمخارط اليدوية بتشكيل المعدن من خلال التدوير والقطع. إن الاختلاف الحقيقي بينهما يرجع إلى كيفية التحكم في حركات الأداة.
تعتمد المخرطة اليدوية على عامل يقوم بتوجيه أداة القطع من خلال العجلات اليدوية وأدوات التحكم في الماكينة مباشرة. يقوم المشغل بضبط موضع الأداة في منتصف التشغيل ويقوم بإجراء المكالمات بناءً على قطعة العمل وظروف القطع الموجودة أمامها.
تتبع مخرطة CNC التعليمات المبرمجة بدلاً من ذلك. يقوم المشغل بإعداد الماكينة، ويحدد مواضع الأدوات وقطع العمل، ويبدأ تشغيل دورة المعالجة. ثم يتولى نظام التحكم المسؤولية، ويقوم بتنسيق الحركات الموضحة في البرنامج.
| نقطة المقارنة | مخرطة CNC | مخرطة يدوية |
|---|---|---|
| حركة الأداة | يتم توجيهها بواسطة برنامج التصنيع | تسترشد مباشرة من قبل المشغل |
| الإنتاج المتكرر | يمكن تكرار العمليات المبرمجة | يعتمد بشكل أكبر على تقنية المشغل |
| تغييرات الجزء | عادة ما تتطلب تعديلات البرنامج والإعداد | تتطلب التعديل والإعداد اليدوي |
| دور المشغل | البرمجة والإعداد والمراقبة والتفتيش | التحكم المباشر والتعديل أثناء المعالجة |
| عمل مناسب | المكونات المتكررة وتسلسلات التصنيع المخططة | أعمال الإصلاح والأجزاء لمرة واحدة ومهام التصنيع العملي |
أي واحد يناسب بالفعل يأتي إلى العمل في متناول اليد. تثبت معدات CNC أنها مفيدة عندما يحتاج المصنع إلى تكرار تسلسلات المعالجة المعقدة أو المتسقة بشكل موثوق. تميل الآلات اليدوية إلى ملاءمة ورش الإصلاح والمهام التي تتطلب تعديلات متكررة على الأجزاء الفردية بدلاً من ذلك.
لا يلغي أي من نوعي الماكينة الحاجة إلى مهارة المشغل، الأمر الذي يستحق التأكيد عليه. تتطلب المعالجة باستخدام الحاسب الآلي معرفة حقيقية بالبرمجة والأدوات والإعداد والتحكم في العمليات. يعتمد التدوير اليدوي على التحكم العملي في الماكينة والقدرة على الحكم على عملية القطع أثناء فتحها.
تعمل بعض ورش العمل على تشغيل كلا النوعين جنبًا إلى جنب. قد تتعامل المخرطة اليدوية مع مهام الإصلاح البسيطة، بينما تقوم مخرطة CNC بإخراج المكونات التي تحتاج حقًا إلى حركات مبرمجة قابلة للتكرار.
تهدف المعالجة المتسقة إلى الحفاظ على السيطرة على عملية الإنتاج بأكملها، من البداية إلى النهاية. قد يلبي جزء ما متطلباته أثناء تشغيل واحد ولكنه ينحرف لاحقًا إذا تغيرت المادة أو حالة الأداة أو إعداد الماكينة ولو قليلاً.
يبدأ النهج العملي بإعداد مستقر. يجب تثبيت قطعة العمل بشكل آمن، ويجب تثبيت الأدوات بشكل صحيح، ويجب أن يتطابق البرنامج مع المكون المقصود تمامًا. تعمل عمليات الفحص هذه على تقليل احتمالية حدوث أخطاء حتى قبل بدء عملية القطع.
يجب على المشغلين الاستمرار في مراقبة عملية المعالجة أثناء تشغيلها أيضًا. يمكن أن تشير التغييرات في صوت القطع أو الاهتزاز أو شكل الشريحة أو مظهر السطح إلى أن الأداة أو الإعداد يحتاج إلى الاهتمام. يساعد اكتشاف هذه العلامات مبكرًا على تجنب العيوب قبل أن تنتشر عبر الدفعة بأكملها.
يضيف الفحص طبقة أخرى من التحكم علاوة على ذلك. يساعد قياس الميزات المحددة أثناء الإنتاج على التأكد من بقاء العملية ضمن الحدود المطلوبة طوال الوقت. يجب أن يعكس عدد المرات وكيفية إجراء الفحص تصميم المكون والاستخدام المقصود.
صيانة الأداة مهمة بنفس القدر. تتآكل أدوات القطع تدريجيًا مع الاستخدام، ويمكن أن تؤدي الحواف البالية إلى التخلص من الأبعاد والتشطيب السطحي. يساعد استبدال الأدوات أو صيانتها على فترات زمنية مناسبة في الحفاظ على استقرار ظروف القطع مع مرور الوقت.
يجب على الشركات المصنعة أيضًا الحفاظ على تنظيم معلومات المعالجة بشكل جيد. يمكن أن تساعد السجلات التي تغطي تغييرات الأداة، وتعديلات الإعداد، ونتائج الفحص، وأعمال الصيانة في تحديد المشكلات المتكررة قبل أن تصبح أكبر. إذا استمر ظهور نفس العيب عبر العديد من عمليات الإنتاج، فيمكن أن تكشف هذه السجلات ما إذا كان السبب يعود إلى المادة أو الأدوات أو البرمجة أو حالة الجهاز.
في النهاية، تعمل مخرطة CNC من خلال تنسيق دوران المغزل، والتحكم في حركة الأداة، وإزالة المواد المخطط لها. يتبع نظام التحكم برنامج المعالجة، بينما يتأكد المشغل من أن الماكينة وقطعة العمل وظروف القطع تظل مناسبة للمهمة التي بين يديه. قم بإدارة هذه العناصر معًا بشكل جيد، وتوفر الخراطة باستخدام الحاسب الآلي مكونات معدنية ذات أشكال وأسطح قابلة للتكرار عبر مجموعة واسعة من التطبيقات الصناعية.

الخصائص الفنية: الأداة الآلية ذات دقة عالية ، ويدعم المغزل عن طريق محمل كرة مزدوج عالية الدقة ...
See Details
الخصائص الفنية: الأداة الآلية ذات دقة عالية ، ويدعم المغزل عن طريق محمل كرة مزدوج عالية الدقة ...
See Details
الخصائص الفنية: الحماية المرفوعة بالكامل المغلقة ، عملية قوية ومتين ، مستقرة ، وضوضاء منخفضة. ...
See Details
الخصائص الفنية: يمكن أن يحول تلقائيًا جميع أنواع أسطح الدوران ، مثل الأسطوانات ، والأقماع ، وا...
See Details
الخصائص الفنية: تم تجهيز الأداة الآلية بنظام التشحيم التلقائي الكمي ، الذي يؤدي التزييت المتقط...
See Details
الخصائص الفنية: الأداة الآلية ذات دقة عالية ، ويدعم المغزل عن طريق محمل كرة مزدوج عالية الدقة ...
See Details
نحن نفخر بتقديم مخرطة CJK-0660 Custom Precision Line Precision CNC ، وهو حل قوي ومتعدد الاستخداما...
See Details
تم تصميم مخرطة CJK-0632 Precision Line Precision CNC لتلبية الاحتياجات الصعبة لعمليات الآلات الحد...
See Detailsسيوجهك فريق الخبراء الرقميين والأعمال إلى الاتجاه الصحيح.
لنتحدث
يعتمد Zhejiang Guoyu CNC Machine Tool Co. ، Ltd. على التجربة الغنية والتكنولوجيا المهنية والأساليب المتقدمة لضمان جودة منتجاتها ، حتى يتمكن العملاء من الاستمتاع بخدمة أكثر احترافية ومدروسة.
 [email protected]
 +86-576-82879226
 منطقة Xialiang Industrial ، مقاطعة Luqiao ، مدينة Taizhou ، مقاطعة تشجيانغ ، الصين
حقوق الطبع والنشر © Zhejiang Guoyu CNC Machine Tool Co. ، Ltd. جميع الحقوق محفوظة.
